
Квадратный и прямоугольный профиль давно стал основным материалом для самостоятельного изготовления навесов, ворот, теплиц, стеллажей и заборов. Но результат работы напрямую зависит от того, насколько правильно выполнена сварка профильной трубы — тонкая стенка легко прожигается, а неправильно выбранный шов приводит к деформации и трещинам со временем. В этой статье разберем, как сваривать профильные трубы разной толщины, какой режим и электрод подобрать, и как сварить каркас из профильной трубы своими руками без опыта профессионального сварщика.
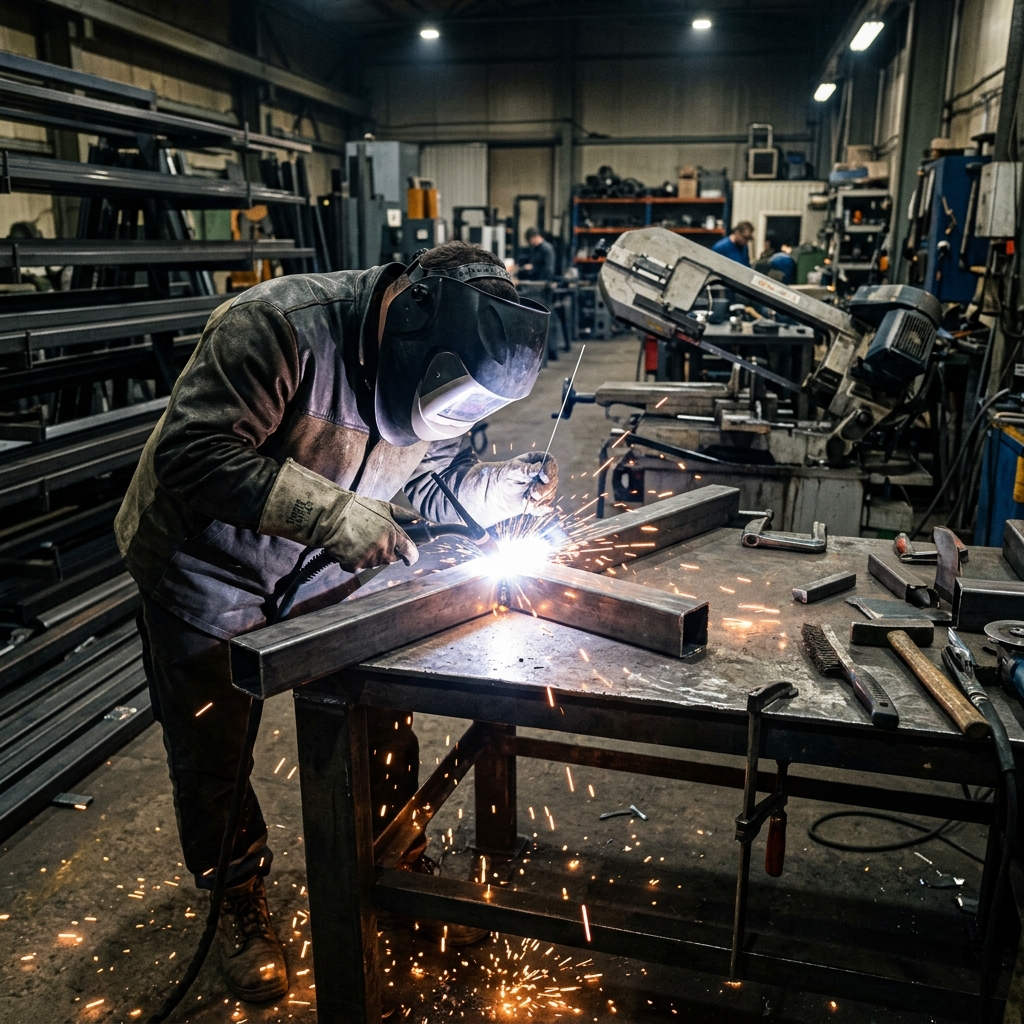
Подготовка перед сваркой
Прежде чем варить профильную трубу, важно подготовить кромки и рабочее место. От качества подготовки зависит половина результата:
- торцы трубы очищают от загрязнений, ржавчины и заводской смазки болгаркой с зачистным кругом или металлической щеткой;
- для стыковых соединений на трубах толщиной от 3 мм желательно снять фаску под углом 30-45 градусов;
- детали фиксируют струбцинами, угольниками или сборочным стапелем, чтобы исключить смещение при прихватке;
- зазор между деталями оставляют минимальным — 0,5-1,5 мм в зависимости от толщины металла;
- рабочее место освобождают от легковоспламеняющихся материалов и обеспечивают вентиляцию.
Ровная и чистая кромка — залог того, что соединение профильных труб сваркой получится плотным, без пор и непроваров.
Как варить профильную трубу электродом
Ручная дуговая сварка штучным электродом остается самым доступным способом для гаражных условий. Чтобы понять, как правильно приваривать профильную трубу этим методом, нужно учитывать толщину стенки — именно от нее зависит диаметр электрода и сила тока.
| Толщина стенки, мм | Диаметр электрода, мм | Сила тока, А |
|---|---|---|
| 1,5-2 | 2 | 50-70 |
| 2-3 | 2,5-3 | 70-100 |
| 3-4 | 3 | 90-120 |
| свыше 4 | 3-4 | 110-150 |
Как варить профильную трубу электродом без прожогов: угол наклона электрода держат около 60-70 градусов к поверхности, дугу ведут короткую, движение — плавное, без задержек на одном месте дольше секунды. На тонком металле (1,5-2 мм) удобнее работать методом прерывистой дуги — короткими проходами с паузами для охлаждения, чтобы избежать сквозного прогара стенки.
Сварка полуавтоматом: альтернатива электроду
Если нужно сварить профильную трубу своими руками аккуратно и без лишних брызг, полуавтомат в среде углекислого газа или его смеси с аргоном подходит лучше, чем ручная дуговая сварка. Тонкая проволока 0,8-1 мм и стабильная дуга дают ровный шов даже на металле толщиной 1-1,5 мм, где электродом работать сложно из-за риска прожога. Для профильной трубы толщиной 2-3 мм ток на полуавтомате обычно выставляют в пределах 90-140 А, для более толстого металла — до 180-200 А.
Как правильно сваривать профильные трубы: виды соединений
Прежде чем сварить каркас из профильной трубы, нужно определиться со схемой узлов — от этого зависит и порядок сборки, и итоговая прочность конструкции. Основные варианты, как соединить сваркой профильные трубы между собой:
- встык (торец в торец) — применяется для наращивания длины трубы, требует точной подгонки кромок и обычно проваривается по всему периметру;
- угловое соединение — трубы стыкуются под углом 90 или другим градусом, торец одной трубы запиливают по контуру второй («рыбий рот»), шов проходит по всей линии стыка;
- тавровое соединение — одна труба приваривается перпендикулярно к боковой грани другой, характерно для перемычек и ребер жесткости каркаса;
- нахлест — трубы или пластины частично перекрывают друг друга, применяется реже из-за меньшей эстетичности узла.
Для большинства бытовых конструкций — ворот, калиток, каркасов навесов — используют угловое и тавровое соединение с обваркой по всему периметру стыка, это дает максимальную несущую способность узла.
Как правильно сварить профильную трубу: порядок прихватки и шва
Как правильно сварить профильную трубу без увода геометрии и перекоса каркаса — вопрос последовательности действий, а не только силы тока. Порядок работы обычно такой:
- детали размечают и фиксируют по угольнику или в стапеле;
- ставят 2-4 прихватки длиной 10-15 мм по разным сторонам стыка;
- проверяют геометрию рулеткой по диагоналям и уровнем на плоскостность;
- только после проверки выполняют основной сплошной шов, желательно вразброс — не подряд по одной стороне, а поочередно с разных углов конструкции;
- после остывания шов зачищают от шлака и при необходимости обрабатывают болгаркой заподлицо.
Такая последовательность особенно важна, когда нужно сварить каркас из профильной трубы большого размера — ворота, стеллаж, теплицу — где даже небольшой перекос на одном узле накапливается и портит геометрию всей конструкции.
Частые ошибки при сварке профиля
Даже при базовом понимании того, как сваривать профильные трубы, начинающие сварщики часто допускают одни и те же ошибки:
- слишком высокий ток на тонкостенной трубе — приводит к прожогам и деформации кромок;
- отсутствие зачистки перед сваркой — становится причиной пор и непроваров в шве;
- сварка без прихваток на длинных заготовках — из-за температурных деформаций трубу «уводит» в сторону;
- сплошной непрерывный шов по одной линии без остывания — вызывает перегрев и коробление тонкого металла;
- игнорирование защитного газа или некачественный аргон/CO2 на полуавтомате — приводит к пористости шва.